-
 Email: web@guanghuancable.com
-
 Tel: +86-13606153863

 English
Poin-poin penting pengendalian kualitas dalam proses pembuatan kawat dan kabel yang terdampar
Sebagai komponen inti dari proses pembuatan kawat dan kabel, proses stranding memiliki dampak yang menentukan pada efisiensi konduktif, kapasitas penahan beban mekanis, dan masa pakai kabel yang komprehensif. Meskipun proses pengoperasian proses ini terkesan rutin, namun jika ada sedikit pengawasan dalam pengendalian detail, hal ini dapat dengan mudah menimbulkan risiko kualitas yang tersembunyi. Artikel ini secara sistematis memilah titik-titik kendali mutu utama dalam seluruh proses operasi stranding, mencakup spesifikasi pelaksanaan proses dan mekanisme kendali di tempat, membantu personel produksi secara akurat menghindari kesalahpahaman operasional dan terus mendorong peningkatan kualitas produk kabel.
- Inspeksi diameter kawat tunggal sebelum online: Periksa dengan ketat diameter kawat tunggal untuk memastikan bahwa deviasi diameter kawat tunggal harus berada dalam kisaran yang ditentukan oleh proses, dan hilangkan fluktuasi resistansi atau puntiran longgar yang disebabkan oleh diameter kawat tidak rata;
2. Pemeriksaan kualitas penampilan kawat tunggal: Pemeriksaan komprehensif terhadap status penampilan kawat tunggal, memerlukan permukaan halus, tidak ada noda minyak, tidak ada kerusakan mekanis yang serius, tidak ada oksidasi serius pada kawat tembaga, memastikan bahwa kawat tunggal tidak memiliki cacat berbahaya, dan menghindari kerusakan kawat atau penurunan kinerja setelah memutar;
3. Adaptasi dan pemasangan cetakan dan roda tekanan: Pilih dan pasang roda tekanan, cetakan kayu, dan cetakan baja sesuai dengan persyaratan proses untuk memastikan bahwa bukaan cetakan, spesifikasi roda tekanan dan spesifikasi untai benar-benar cocok, untuk menghindari terdamparnya longgar atau goresan kawat tunggal karena pemasangan yang tidak tepat;
4. Verifikasi kepatuhan parameter stranding: Periksa jumlah kabel tunggal yang terdampar, susunan, pitch stranding, dan arah stranding untuk memastikan bahwa semua parameter benar-benar memenuhi persyaratan standar proses;
5. Kontrol tegangan yang tepat: Mengatur dan menyesuaikan tegangan pelunasan dan pengambilan secara akurat untuk memastikan bahwa tegangan setiap garis seragam dan konsisten, mencegah garis tunggal menjadi tipis karena tegangan yang berlebihan, atau melengkung dan terpuntir secara longgar oleh garis tunggal karena tegangan yang terlalu kecil;
6. Mengontrol kualitas tampilan inti kawat: Periksa dengan ketat kualitas tampilan inti kawat, mengharuskannya rapat dan bulat, tanpa gerinda atau tepi tajam yang dapat merusak lapisan insulasi, dan tidak ada tonjolan atau kabel tunggal yang putus untuk menghindari cacat seperti kerusakan dan penonjolan pada proses isolasi selanjutnya;
7. Kontrol standar sambungan kawat tunggal: Kontrol ketat penanganan sambungan kawat tunggal dan memerlukan pengelasan; jarak antara dua sambungan harus tidak kurang dari 300 mm. Dilarang keras memelintir lebih dari dua kabel tunggal secara bersamaan untuk mencegah kerusakan atau hambatan berlebihan karena sambungan yang lemah;
8. Kontrol kualitas kabel yang tepat: Periksa kualitas kabel secara ketat, mengharuskannya rata, tanpa menyilang atau menumpuk, dan jarak kabel harus disesuaikan dengan ukuran kawat terdampar dan kecepatan pengambilan untuk mencegah inti kawat terekstrusi dan berubah bentuk atau tersangkut pada proses selanjutnya karena kebingungan dalam pengaturan kabel.
9. Pemantauan status pengoperasian peralatan: Selama pengoperasian peralatan, operator dilarang keras meninggalkan posnya tanpa izin. Status pengoperasian peralatan perlu terus diperiksa, memperhatikan perubahan diameter luar kabel yang terdampar, dan segera mendeteksi getaran dan kebisingan abnormal pada peralatan untuk mencegah kecelakaan kualitas yang disebabkan oleh kegagalan peralatan;
10. Pencatatan informasi sirkulasi yang akurat: Setelah setiap gulungan inti kawat dikeluarkan dari mesin, kartu alur dan berbagai laporan diisi dengan cara yang terstandarisasi, dan spesifikasi produk, parameter produksi, dan hasil inspeksi dicatat secara rinci untuk memastikan bahwa informasi sirkulasi produk setengah jadi dapat dilacak dan memberikan dasar yang akurat untuk proses selanjutnya.
Meskipun proses stranding hanya merupakan bagian dari produksi kabel, hal ini terkait dengan kinerja, keamanan, dan keandalan produk jadi secara keseluruhan. Hanya dengan mengontrol parameter proses secara ketat, menstandardisasi detail pengoperasian, dan memperkuat inspeksi proses, cacat dari sumbernya dapat dikurangi dan stabilitas produk ditingkatkan. Hanya dengan melakukan setiap proses secara tepat dan teliti, kita dapat benar-benar membangun fondasi kualitas yang kokoh untuk kabel dan kabel serta memastikan keamanan penggunaan listrik dan kualitas produk.
-
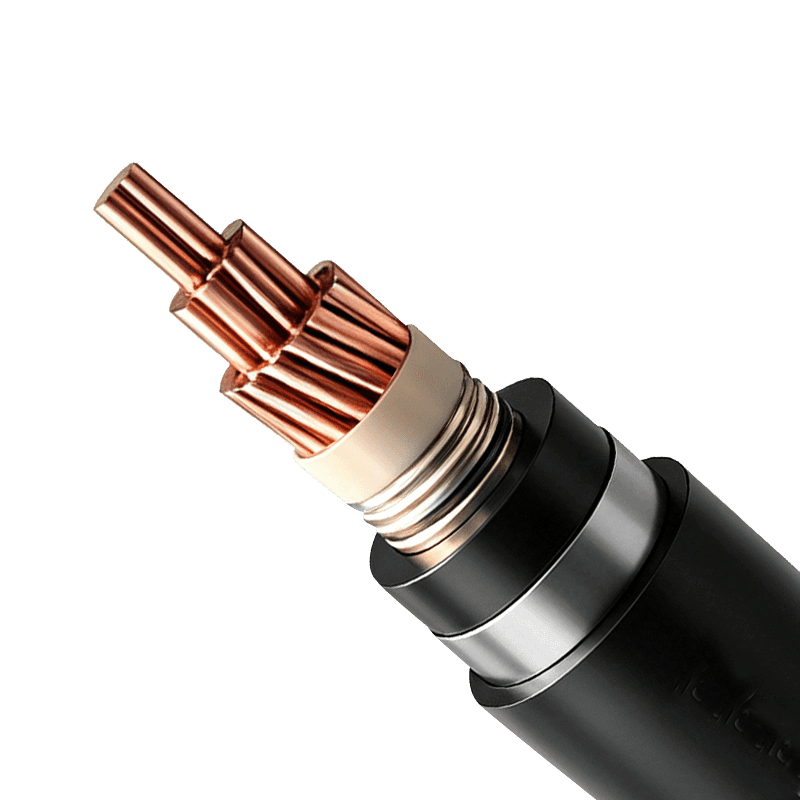
Kabel Listrik untuk Kereta Bawah Tanah dan Kereta Perkotaan (Tegangan Tetapan 35kV)
-
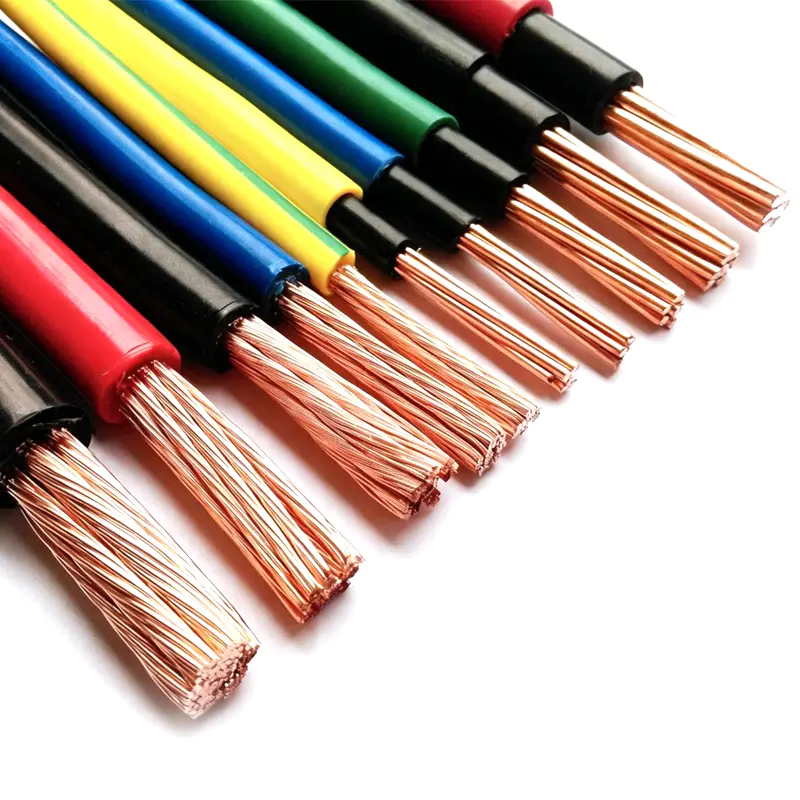
Kawat dan Kabel Berinsulasi Poliolefin Tautan Silang (XLPO) (Tegangan Terukur 450/750V ke bawah)
-
Kabel Tahan Rayap dan Hewan Pengerat
-
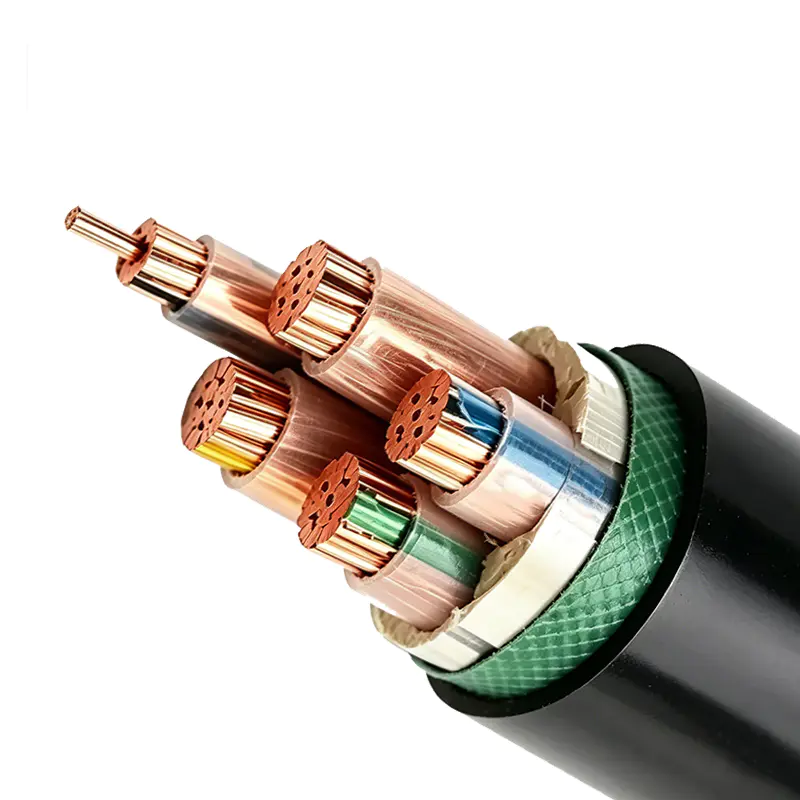
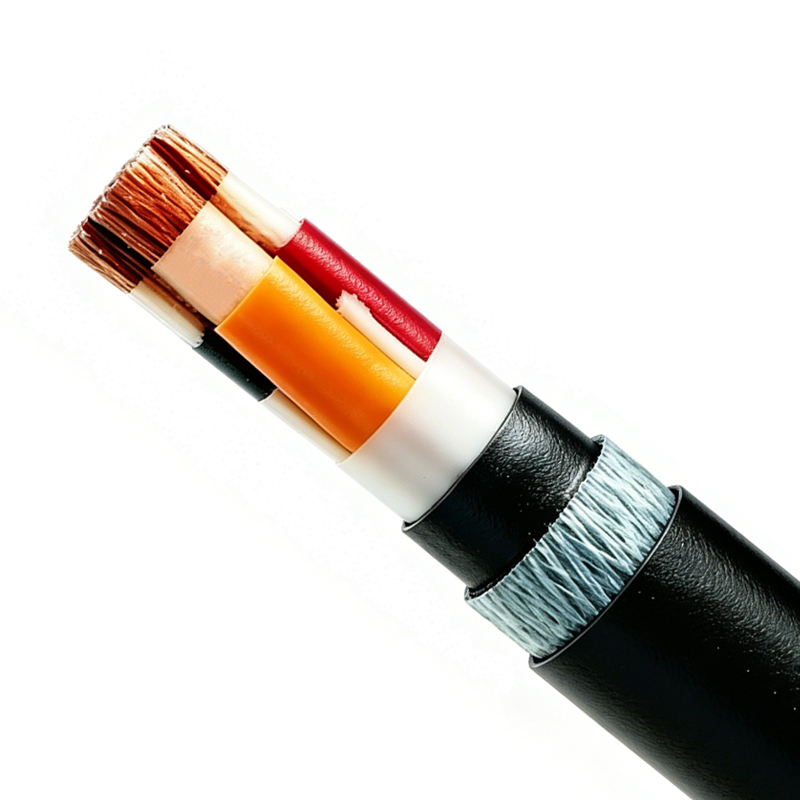
Seri Kabel Tahan Api dan Tahan Api
-
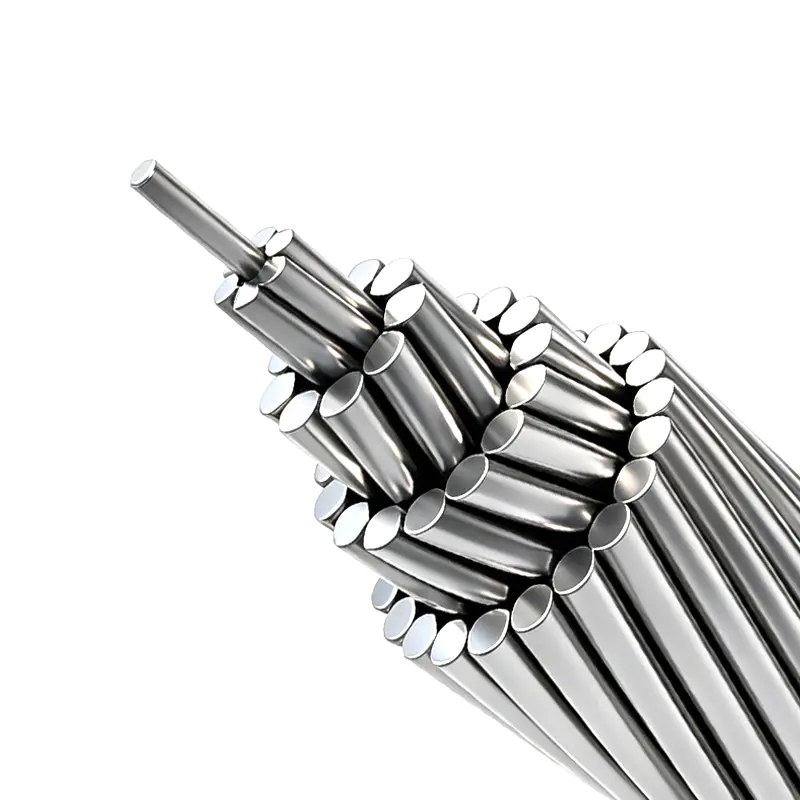
AAC, AAAC & ACSR - Konduktor Terdampar Aluminium dan Paduan Aluminium
Hak Cipta © Wuxi Guanghuan Cable Co., Ltd. Semua Hak Dilindungi Undang-undang. Power Cables Manufacturer Electrical Wire And Cable Factory